Artykuł sponsorowany
Dlaczego sama moc wiertnicy nie wystarcza przy wierceniu w betonie zbrojonym
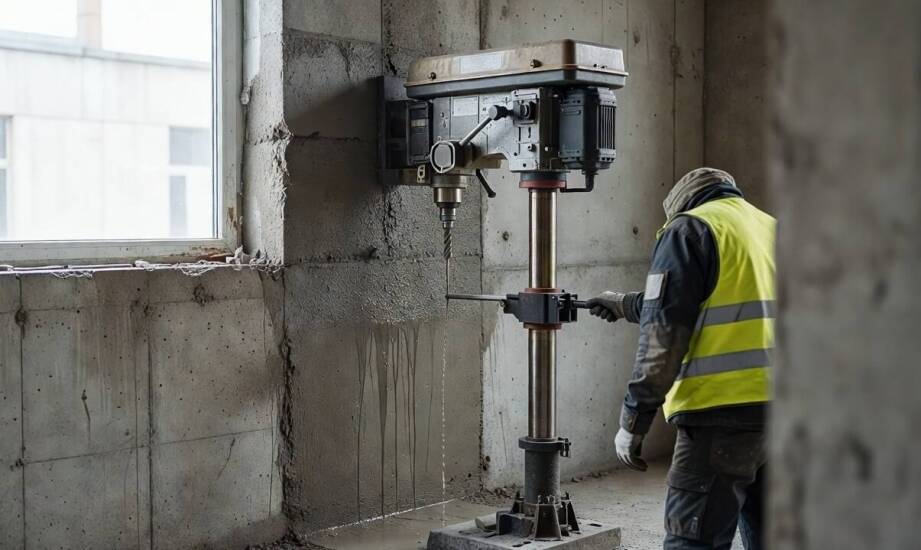
Na jednej z budów przemysłowych dwie ekipy pracują równolegle przy tym samym żelbecie klasy C30/37. Obie dysponują maszynami o mocy znamionowej 2200 W. Pierwsza z nich sprawnie przebija się przez konstrukcję stropu, a narzędzie zachowuje pełną ostrość po wielu cyklach. Druga grupa walczy z jednym otworem znacznie dłużej, przy czym segmenty tnące zużywają się w błyskawicznym tempie. Różnica ta wcale nie wynika z nominalnej mocy silnika. Decydujące znaczenie w procesie obróbki twardych materiałów mają moment obrotowy, odpowiednio dopasowany zakres biegów oraz ogólna stabilność prowadzenia zestawu. Sama moc w watach to tylko ułamek obrazu, ponieważ kluczowe jest jej przełożenie na fizyczny opór ciętego podłoża. Urządzenia wyposażone w wielostopniowe przekładnie pozwalają na elastyczne dopasowanie prędkości obrotowej do bieżących potrzeb. Przekłada się to bezpośrednio na skuteczność wiercenia i ochronę kosztownego osprzętu.
Zależność między parametrami napędu a specyfiką żelbetu
Średnica użytego narzędzia, rodzaj i gęstość zbrojenia wewnątrz wylewki oraz twardość samej mieszanki betonowej nieustannie modyfikują parametry pracy. Fizyka cięcia bezwzględnie wymaga, aby większa średnica korony pracowała przy niższych obrotach i wyższym momencie obrotowym. Dokładne parametry RPM zależą od zaleceń producentów dla konkretnych modeli sprzętu. W wielu uniwersalnych maszynach przy małej średnicy rzędu 60 mm ustawia się wartości bliskie 1000–1200 obr./min. Z kolei przy wymiarze 160 mm prędkość wrzeciona spada zazwyczaj w okolice 400–450 obr./min. Maszyna pozbawiona odpowiedniego zapasu siły na niższych przełożeniach natychmiast traci swoją płynność, gdy napotka grubszą stal.
Zbrojenie drastycznie zwiększa opór skrętny całego układu mechanicznego. Pojedynczy pręt momentalnie spowalnia posuw i generuje potężne ilości ciepła na matrycy. Twardsza wylewka klasy C35/45 wymaga jeszcze ostrożniejszego operowania prędkością wrzeciona oraz zapewnienia obfitego chłodzenia wodą. Bez szybkiego odprowadzania wysokiej temperatury dochodzi do wypolerowania ziaren na krawędziach roboczych. Profesjonalne Wiertnice diamentowe dają operatorowi pełną kontrolę nad dociskiem i zmianą przełożenia. Proste modele jednobiegowe często parzą osprzęt lub klinują się w miejscu łączenia kratownic.
Wybór sprzętu uwzględnia pełny przedział wymiarów otworów przewidzianych na danej inwestycji. Specyfikacje producentów wskazują, że urządzenia te obsługują przedziały od 20 do nawet 500 mm średnicy roboczej w zależności od zastosowanego korpusu maszyny. Producent i dostawca narzędzi, wrocławska firma M. DIAMENT, podczas działań terenowych systematycznie potwierdza, że brak elastyczności obrotów prowadzi do zniszczenia najlepszych segmentów tnących. Ciągłe dopasowanie prędkości obwodowej krawędzi do ścieralności kruszywa decyduje o ekonomicznym uzasadnieniu każdego wykonanego metra bieżącego otworu.
Wpływ sztywności statywu i techniki posuwu na trajektorię cięcia
Równomierny, pozbawiony szarpnięć docisk oraz sztywność zastosowanego statywu determinują zachowanie stanowiska roboczego. Tylko stabilnie przymocowany statyw z kotwą mechaniczną minimalizuje wibracje i zapewnia idealnie prostoliniową trajektorię otworu. Luźne zakotwienie podstawy skutkuje niekontrolowanym biciem bocznym wirującej rury. W efekcie w betonie powstają owalne wyrwy, a rdzeń ulega łatwemu zaklinowaniu wewnątrz bębna. Zbyt agresywny nacisk ze strony operatora uniemożliwia swobodne wypłukiwanie urobku szczelinami bocznymi. Zamiast płynnie pracować, maszyna przenosi szarpnięcia bezpośrednio na wrażliwe zębatki swojej przekładni.
Skutki błędnej konfiguracji zestawu ujawniają się często już po wykonaniu zaledwie kilkunastu centymetrów zagłębienia w stropie. Nagłe przegrzewanie się rury rdzeniowej i drastyczny spadek prędkości penetracji to sygnały alarmowe niewłaściwie dobranych ustawień. Bywa to wynikiem zbyt wysokich obrotów wymuszonych na twardym kamieniu lub braku ciągłego przepływu cieczy chłodzącej, która zamienia pył w blokujące błoto. Poprawnie osadzona podstawa, odpowiednio dociążona lub wpięta w system próżniowy, przyjmuje na siebie zdecydowaną większość sił odrzutu. Chroni to maszynę przed usterkami mechanicznymi.
Technika obsługi dźwigni dociskowej odpowiada również za utrzymanie ostrości narzędzia na dłuższym dystansie. Delikatne operowanie posuwem sprawia, że diamenty tnące nie chwytają twardego materiału. Trą jedynie po jego śliskiej powierzchni, wyrównując swoje wierzchołki aż do całkowitego stępienia krawędzi korony. Stabilne prowadnice wymuszają niezbędną siłę nacisku, angażując ostre kryształy do rozbijania struktury kruszywa.
Ostateczna efektywność procesu powstawania instalacyjnych przepustów wynika z rygorystycznego zgrania silnika, osprzętu i mocowania. Najsilniejsze jednostki napędowe wykonają swoje zadanie pod warunkiem, że operator prawidłowo przetworzy ich energię w odpowiedni moment skręcający na wrzecionie. Rzetelna analiza twardości betonu i gęstości stali ogranicza przestoje serwisowe i chroni układ napędowy przed spaleniem. Długotrwała użyteczność sprzętu wiertniczego staje się naturalnym efektem pełnej świadomości praw fizyki panujących wewnątrz ciętego otworu.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze technologie montażu winylowych paneli w salonach?
W ostatnich latach panele winylowe do salonu zyskały na popularności dzięki swoim licznym zaletom. Charakteryzują się trwałością, estetyką i łatwością w utrzymaniu czystości, co sprawia, że idealnie nadają się do pomieszczeń o dużym natężeniu ruchu. Wybór odpowiednich rozwiązań jest kluczowy dla zap

Zastosowanie lamp solarnych w tworzeniu strefy relaksu w ogrodzie
Lampy solarne ogrodowe zyskują na popularności, łącząc funkcjonalność z estetyką. Dzięki nim można stworzyć przytulną atmosferę w strefie relaksu, sprzyjając wypoczynkowi na świeżym powietrzu. W artykule omówimy, jak te lampy wzbogacają przestrzeń ogrodową oraz korzyści płynące z ich zastosowania. Z